


Hotline hỗ trợ 24/7
0973 424 595 0966 328 479
Trong nhà máy chế biến, hệ thống nước tuần hoàn hoặc đường ống gần biển, inox được chọn nhờ độ bền và khả năng chống gỉ. Tuy nhiên, nước chứa chloride, hơi muối và cặn tích tụ qua chu kỳ ướt – khô vẫn có thể tạo những chấm rỗ li ti. Phần lớn bề mặt xung quanh vẫn sáng bóng nên dấu hiệu ăn mòn dễ bị bỏ qua.
Khác với gỉ lan rộng, ăn mòn rỗ có thể tiến sâu tại một điểm, làm mỏng thành ống và gây rò rỉ dù vùng lân cận còn nguyên vẹn. Để giảm nguy cơ dừng hệ thống ngoài kế hoạch, đội bảo trì cần phân biệt vết rỗ với cặn bám, kiểm tra chiều dày còn lại và xác định nguồn chloride. Việc lựa chọn vật liệu, xử lý bề mặt và xây dựng lịch kiểm tra phù hợp sẽ giúp phòng ngừa hư hỏng hiệu quả hơn.
Ăn mòn rỗ do chloride trên inox là gì?
Ăn mòn rỗ do chloride trên inox (chloride-induced pitting corrosion) là dạng ăn mòn cục bộ, tạo những hốc nhỏ nhưng có thể ăn sâu vào kim loại. Dù phần lớn bề mặt vẫn nguyên vẹn, một vết rỗ sâu có thể làm mất độ kín của thiết bị.
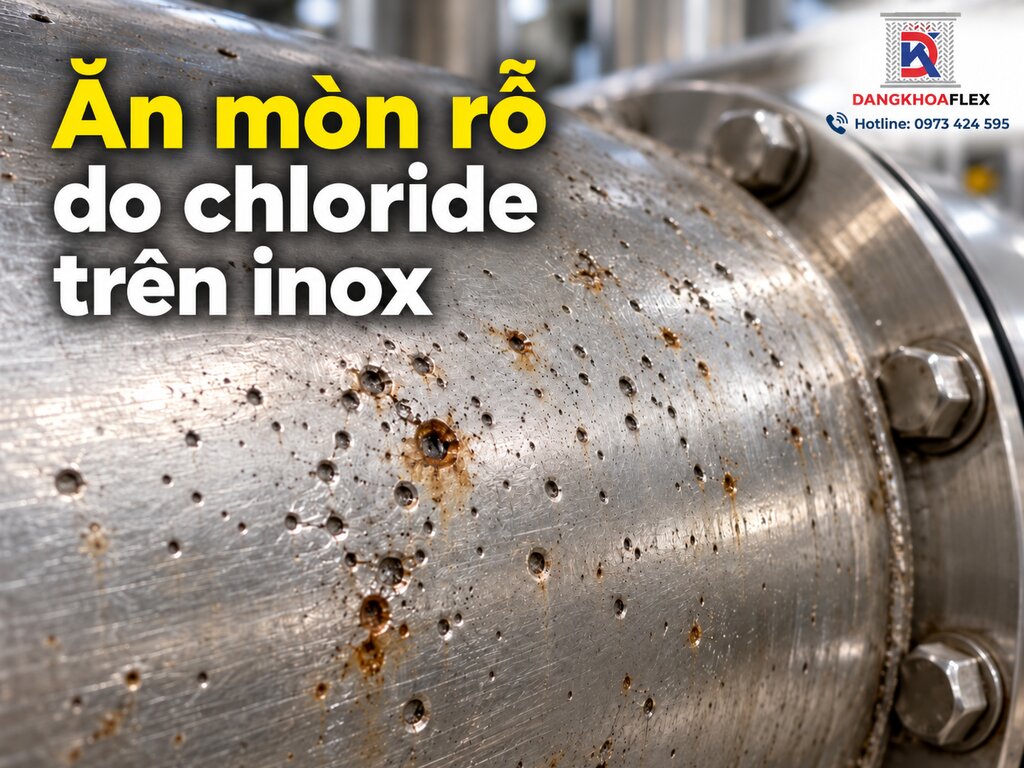
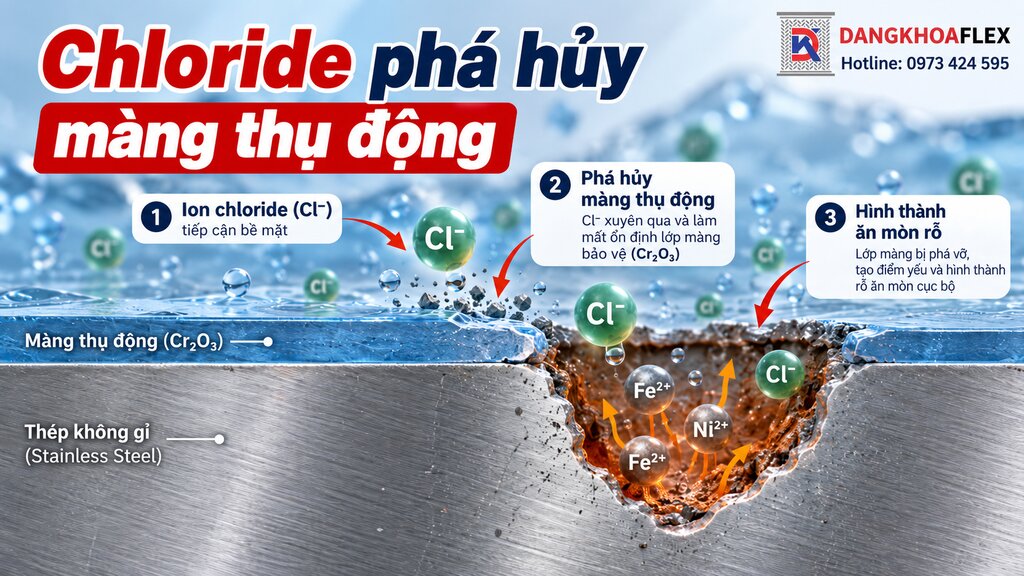
Cơ chế hình thành và phát triển vết rỗ
Inox được bảo vệ bởi lớp màng thụ động giàu oxit chromium. Trong điều kiện bất lợi, chloride có thể làm màng suy yếu tại điểm nhỏ; nếu kim loại hòa tan nhanh hơn khả năng tái thụ động hóa, hốc rỗ bắt đầu hình thành.
Bên trong hốc rỗ, quá trình hòa tan và thủy phân ion kim loại có thể làm môi trường axit hơn; chloride tập trung tại đây, thúc đẩy hốc phát triển. Vì thế, miệng rỗ có thể nhỏ hơn đáng kể so với phần vật liệu đã mất.
Điểm khó nhận biết là tốc độ ăn mòn không nhất thiết đồng đều theo bề mặt. Một vùng nhỏ có thể tiếp tục hòa tan trong khi phần lớn diện tích xung quanh vẫn được màng thụ động bảo vệ. Vì vậy, không thể đánh giá mức độ an toàn bằng cách nhìn diện tích đổi màu hoặc đếm số lượng đốm gỉ.
Vì sao inox chống gỉ vẫn có thể bị ăn mòn?
Inox chống gỉ tốt trong nhiều môi trường nhưng không miễn nhiễm ăn mòn. Khả năng chống rỗ còn phụ thuộc mác thép, nhiệt độ, trạng thái bề mặt, chất lượng mối hàn và điều kiện tiếp xúc chloride trong suốt quá trình vận hành.
Cần phân biệt khả năng chống ăn mòn nói chung với khả năng chống ăn mòn cục bộ trong môi trường chloride. Cùng một mác inox nhưng thiết bị có mối hàn được xử lý tốt, bề mặt dễ thoát nước và ít muối bám có thể cho kết quả khác đáng kể so với thiết bị giữ cặn, chịu nhiệt hoặc bị nhiễm sắt trong gia công.
Những dấu hiệu nhận biết inox đang bị ăn mòn rỗ
Dấu hiệu nghi ngờ gồm chấm sẫm, đốm nâu tập trung, lỗ kim hoặc vùng lõm sau khi làm sạch. Ở mức nặng có thể xuất hiện vệt thấm hoặc rò rỉ. Tuy nhiên, màu vết bẩn không đủ để kết luận đã có ăn mòn rỗ.
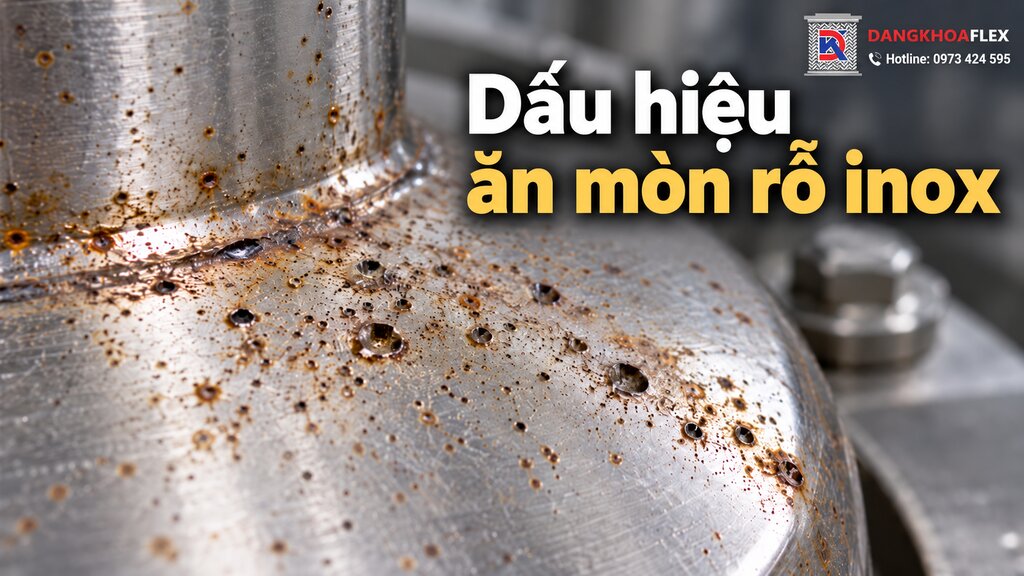
Đốm nâu, chấm đen và lỗ rỗ li ti
Vết rỗ ban đầu có thể là chấm tối riêng lẻ hoặc theo cụm. Sau khi loại bỏ cặn bằng phương pháp phù hợp, hốc nhỏ với mép không đều có thể lộ ra; một số hốc lại bị sản phẩm ăn mòn che kín.
Khi quan sát bằng mắt, nên ghi nhận vết có xuất hiện trở lại sau vệ sinh hay không. Nếu chỉ là hạt sắt hoặc bụi mài thép carbon bám ngoài, nền inox bên dưới có thể còn nguyên; nếu đã hình thành hốc, dấu vết lõm vẫn tồn tại sau khi loại bỏ lớp bẩn. Không dùng mũi nhọn cạy thử trên thành ống mỏng hoặc chi tiết đang vận hành.
Vết rỗ gần mối hàn và vị trí đọng nước
Ưu tiên quan sát vùng mối hàn chưa xử lý màu nhiệt, vị trí nước ngưng nhỏ giọt, mặt dưới kẹp đỡ và mặt ngang khó thoát nước. Chúng có thể giữ ẩm, tích muối hoặc tạo điều kiện hóa học khác với bề mặt thông thoáng.
Mối hàn có màu vàng sẫm, tím hoặc xanh do ảnh hưởng nhiệt không đồng nghĩa chắc chắn đã bị ăn mòn rỗ, nhưng là nơi đáng xem xét tình trạng xử lý bề mặt sau hàn. Với mặt dưới giá đỡ, kẹp treo và khu vực dưới lớp bọc, cần kiểm tra khả năng nước lọt vào rồi bị giữ lại trong thời gian dài.
Những dấu hiệu cảnh báo nguy cơ rò rỉ
Vệt ẩm tái xuất hiện, muối kết tinh quanh điểm nghi ngờ hoặc dấu hiệu rò tại thành ống là tín hiệu cần kiểm tra. Không chạm, gõ hay cạo lên khu vực nghi thủng khi thiết bị vẫn đang chịu áp.
Phân biệt ăn mòn rỗ, gỉ bám và ăn mòn kẽ hở
| Hiện tượng | Dấu hiệu thường thấy | Hướng kiểm tra |
|---|---|---|
| Ăn mòn rỗ | Hốc nhỏ, tách biệt hoặc thành cụm; có thể sâu bất thường | Làm sạch phù hợp, xác nhận hốc và đo tổn thất vật liệu |
| Gỉ bám hoặc nhiễm sắt | Vệt nâu trên bề mặt; có thể do hạt thép carbon bám vào | Kiểm tra nguồn nhiễm và tình trạng nền inox sau làm sạch |
| Ăn mòn kẽ hở | Tập trung tại mặt ghép, dưới gioăng, vòng kẹp hoặc cặn bám kín | Kiểm tra điều kiện trong khe sau khi cô lập và tháo lắp an toàn |
Vì sao chloride khiến inox xuất hiện ăn mòn rỗ?
Chloride không khiến mọi loại inox bị rỗ, nhưng làm tăng nguy cơ mất ổn định màng thụ động khi kết hợp với nhiệt độ, hóa học môi trường hoặc bề mặt bất lợi. Đánh giá rủi ro phải xét nhiều thông số, không chỉ nồng độ muối.
Nồng độ chloride và chu kỳ ướt – khô
Ngay cả khi nước đầu vào không quá giàu chloride, hiện tượng bay hơi và lặp lại chu kỳ ướt – khô vẫn có thể cô đặc muối tại bề mặt. Cần kiểm tra nơi kết tinh cặn, nước rửa và khả năng làm khô sau vệ sinh.
Chẳng hạn, nước bắn lên đường ống ngoài trời rồi bay hơi có thể để lại lớp muối ở một góc thấp hoặc mép mối nối. Phân tích mẫu nước đầu vào vẫn cần thiết, nhưng kết quả đó chưa phản ánh đầy đủ lượng chloride cô đặc trên bề mặt sau nhiều chu kỳ hoạt động.
Nhiệt độ, pH và điều kiện nước đọng
Nhiệt độ tăng thường làm nguy cơ ăn mòn rỗ cao hơn trong nhiều môi trường chloride. pH, chất oxy hóa, oxy hòa tan và các thành phần khác cũng ảnh hưởng đến màng thụ động; không có một ngưỡng chloride an toàn cho mọi trường hợp.
Trong hệ thống thực tế, cần xét thêm thời gian tiếp xúc, điều kiện dòng chảy, nồng độ chất oxy hóa và sự thay đổi thành phần dung dịch khi thiết bị dừng máy. Không nên dùng một bảng nồng độ chloride đơn lẻ để xác nhận inox 304 hay 316L an toàn, đặc biệt khi nước nóng hoặc có thời gian cô đặc cặn.
Bề mặt xước, cặn bẩn và vùng ảnh hưởng nhiệt mối hàn
Rãnh xước, cặn bám và bề mặt thô dễ giữ ẩm hoặc hình thành khe nhỏ khó làm sạch. Mối hàn còn màu nhiệt cũng có thể suy giảm khả năng chống ăn mòn; cần đánh giá chất lượng gia công và hoàn thiện bề mặt.
Vết xước do dụng cụ không phù hợp có thể tạo điểm giữ bẩn, trong khi hạt thép carbon bám lên inox tạo vệt gỉ gây nhầm lẫn với ăn mòn nền. Sau lắp đặt hoặc sửa chữa, việc vệ sinh và kiểm tra lần cuối cần bao gồm cả các vị trí khó quan sát thay vì chỉ lau phần bề mặt phía trước.
Ảnh hưởng của mác inox và thành phần hợp kim
Trong nhiều môi trường chứa chloride, inox 316 hoặc 316L có khả năng chống ăn mòn rỗ tốt hơn 304 nhờ thành phần molybdenum. Người cần phân tích lựa chọn vật liệu có thể đối chiếu thêm inox 304 và 316L trong hơi hóa chất để hiểu phạm vi sử dụng của từng loại.
Chữ “L” biểu thị hàm lượng carbon thấp, giúp hạn chế nhạy cảm hóa liên quan đến hàn; không làm 316L miễn nhiễm chloride. Chỉ số PREN (%Cr + 3,3×%Mo + 16×%N) hỗ trợ so sánh chống rỗ tương đối, không bảo đảm tuổi thọ thực tế.
PREN chủ yếu phản ánh thành phần hợp kim; nó không mô tả đầy đủ ảnh hưởng của trạng thái hàn, hoàn thiện bề mặt hay chất lượng nước. Với thiết bị đặc biệt hoặc môi trường chloride khắc nghiệt, việc lựa chọn vật liệu cần dựa trên điều kiện vận hành và yêu cầu kỹ thuật của dự án, không chỉ dựa vào một con số PREN.
Những vị trí dễ xuất hiện ăn mòn rỗ trong hệ thống công nghiệp
Các điểm dễ tích nước, bám muối, khó vệ sinh hoặc có thành kim loại mỏng cần được ưu tiên kiểm tra. Ngoài bề mặt dễ thấy, hãy chú ý mặt dưới đường ống, vùng tiếp giáp giá đỡ và chi tiết nối.
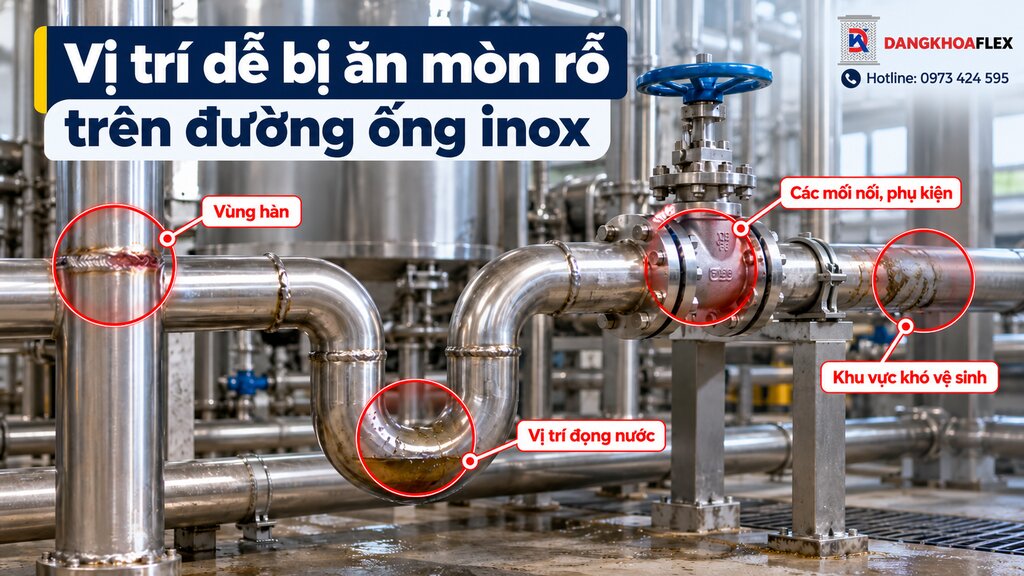
Đường ống inox và các đoạn dễ tích tụ nước ngưng
Đường ống ngoài trời hoặc gần khu xử lý nước có thể giữ vệt ẩm và cặn muối ở mặt dưới. Đoạn võng, chân giá đỡ và chỗ tiếp xúc giữa các chi tiết đáng kiểm tra hơn vị trí thông thoáng, dễ thoát nước.
Nếu thiết bị có lớp cách nhiệt, phần nước lọt vào nhưng khó thoát ra cũng cần được lưu ý. Ăn mòn tại vùng dưới lớp bọc có thể khó phát hiện bằng kiểm tra bề mặt thông thường; phương án mở kiểm tra phải phù hợp yêu cầu an toàn và tình trạng vận hành của hệ thống.
Mối hàn, phụ kiện nối và bề mặt khó vệ sinh
Chân mối hàn, mặt bích, bề mặt dưới gioăng và các chỗ chuyển tiếp hình học có thể giữ cặn hoặc tạo khe hở. Cần phân biệt ăn mòn với khuyết tật gia công; một đốm màu đơn lẻ chưa đủ để kết luận.
Ống mềm inox, bellows và vùng có thành kim loại mỏng
Ở ống mềm kim loại và bellows, nếp gấp có thể giữ giọt nước hoặc cặn nếu lắp đặt, che chắn và vệ sinh chưa phù hợp. Thành kim loại mỏng cũng khiến một hốc rỗ nhỏ có thể ảnh hưởng đến độ kín sớm hơn so với kết cấu dày. Khi lựa chọn các dòng khớp nối mềm inox, cần cung cấp môi chất, nhiệt độ, vị trí lắp và điều kiện tiếp xúc hóa chất để xác định giải pháp phù hợp.
Với ống mềm bện lưới và bellows thành mỏng, cần tránh tự ý cạo sâu hay chà mài tại nếp gấp để "xử lý" một đốm rỗ. Hình học gấp nếp khiến việc tiếp cận và đo kiểm phức tạp; khi nghi có hư hỏng xuyên thành, ưu tiên đánh giá độ kín và giải pháp thay thế theo hướng dẫn kỹ thuật của đơn vị có năng lực.
Thiết bị gần môi trường biển, hóa chất và nước tuần hoàn
Hơi muối, nước rửa và sương hóa chất có thể gây hư hỏng phía ngoài dù môi chất trong ống không chứa chloride. Ngược lại, cặn từ nước công nghệ có thể gây rỗ phía trong. Phải xác định đúng mặt bị ảnh hưởng.
Điều này giúp tránh chọn sai biện pháp xử lý: nếu hư hỏng phát sinh từ mặt ngoài do nước rửa hoặc sương muối, chỉ thay đổi thành phần nước trong đường ống sẽ không giải quyết được nguyên nhân. Ngược lại, bề mặt ngoài sạch không loại trừ tổn thất vật liệu do môi chất ở bên trong.
Cách kiểm tra và đánh giá mức độ ăn mòn rỗ trên inox
Kiểm tra cần theo trình tự: ghi nhận hiện trạng, làm sạch phù hợp, xác định hốc rỗ và đo tổn thất vật liệu. Với hệ thống chịu áp hoặc chứa hóa chất, phải cô lập và bảo đảm trạng thái an toàn trước khi tiếp cận.
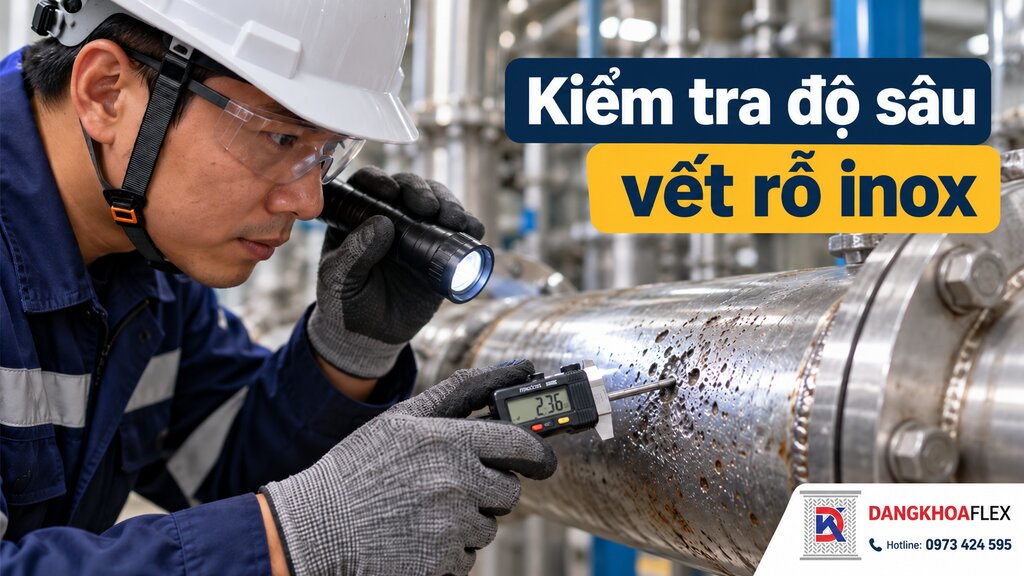
Quan sát, làm sạch và ghi nhận vị trí nghi ngờ
Ghi mã thiết bị, vị trí, thời điểm phát hiện, môi chất và lịch sử vệ sinh. Chụp ảnh kèm thước tỷ lệ, quan sát cặn hoặc nước đọng. Khi đã an toàn, làm sạch để phân biệt vết bám với hư hỏng nền inox.
Nên lập sơ đồ vị trí và đánh dấu điểm nghi ngờ trên ảnh hoặc bản vẽ tuyến ống. Nếu có thể, so sánh với ảnh các kỳ bảo trì trước, theo dõi việc xuất hiện điểm mới và mức độ lan rộng. Cách làm này giúp phân biệt hiện tượng tồn tại ổn định với hư hỏng đang phát triển.
Kiểm tra chiều sâu vết rỗ và độ dày thành còn lại
Có thể dùng kính phóng đại, dụng cụ đo độ sâu hoặc thiết bị đo biên dạng nếu hình học cho phép. Siêu âm hỗ trợ khảo sát chiều dày nhưng đầu dò thông thường có thể bỏ sót hốc rất nhỏ; kỹ thuật đo cần được lựa chọn theo độ phân giải yêu cầu.
Kết quả đo phải thể hiện chiều sâu hốc lớn nhất tại vùng khảo sát và chiều dày thành còn lại ở vị trí đáng ngờ, không chỉ độ dày trung bình của đoạn ống. Với bề mặt cong, đường kính nhỏ hoặc nếp gấp bellows, cần chọn thiết bị và quy trình đo đủ độ nhạy thay vì suy đoán từ kết quả siêu âm phổ thông.
Đánh giá nguy cơ thủng và mất độ kín
Một hốc sâu có thể nguy hiểm hơn nhiều vết bề mặt nông. Đánh giá sử dụng tiếp phải xét chiều dày còn lại, áp suất, ứng suất và yêu cầu thiết kế. Nếu nghi rò rỉ, cần cô lập, giảm áp trước khi kiểm tra.
Ví dụ, hai chi tiết cùng xuất hiện vệt nâu nhỏ nhưng có thể cần hành động khác nhau nếu một chi tiết chỉ nhiễm bẩn bề mặt còn chi tiết kia đã mất kim loại ngay tại điểm chịu ứng suất. Tiêu chí tiếp tục vận hành thuộc về hồ sơ thiết kế, tiêu chuẩn áp dụng và người có thẩm quyền đánh giá tình trạng thiết bị.
Khi nào cần kiểm tra chuyên sâu hoặc thay thế thiết bị?
Những trường hợp có hốc sâu, xuất hiện đồng thời nhiều điểm rỗ, suy giảm chiều dày chưa rõ phạm vi hoặc rò rỉ tại chi tiết chịu áp cần được kỹ sư có thẩm quyền đánh giá. Việc xác nhận đúng mác vật liệu cũng quan trọng: hồ sơ lô vật tư, ký hiệu mác thép và cách đọc chứng chỉ vật liệu MTC 3.1 có thể hỗ trợ truy xuất nguồn gốc, nhưng không thay thế kiểm tra tình trạng thực tế.
Cách phòng tránh ăn mòn rỗ do chloride trên inox
Phòng ngừa cần kết hợp kiểm soát môi trường, tránh đọng nước, hoàn thiện bề mặt và bảo trì. Chỉ thay mác inox mà vẫn để chloride tích tụ ở các vị trí khó vệ sinh có thể không giải quyết được nguyên nhân gốc.
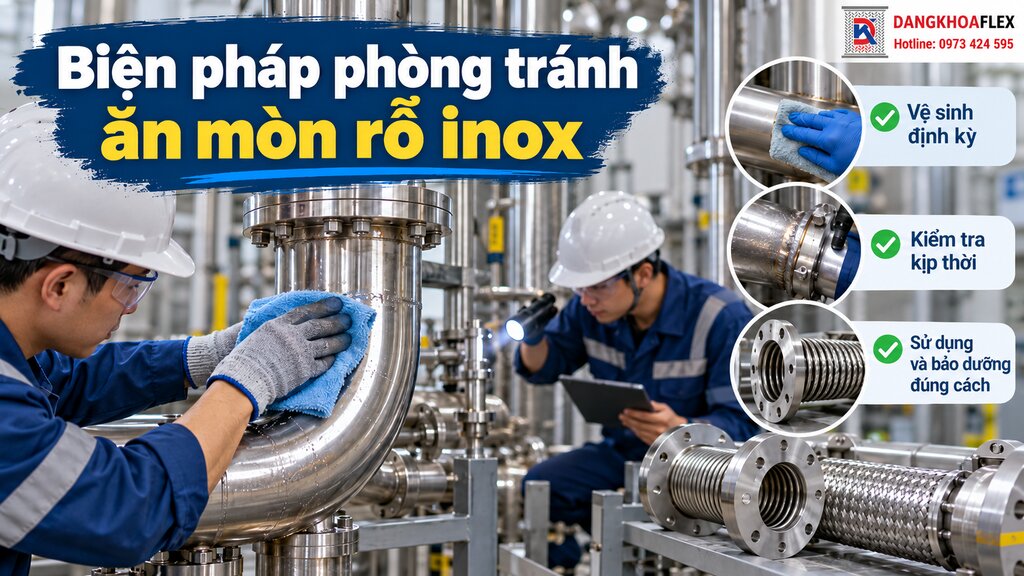
Kiểm soát chloride và hạn chế muối tích tụ
Kiểm tra nguồn nước, dung dịch vệ sinh, hơi muối và khả năng muối kết tinh sau bay hơi. Với hệ thống có nguy cơ cao, theo dõi các chỉ tiêu môi trường phù hợp, đồng thời kiểm tra cặn tại vị trí nước thường xuyên khô rồi ướt trở lại.
Trong khu vực có hơi muối hoặc nước tuần hoàn, biện pháp khả thi là xác định nguồn bắn tóe, tránh để nước bám lâu tại bề mặt nóng và lập lịch loại bỏ cặn theo mức độ rủi ro. Khi dùng nước rửa, cần bảo đảm chất lượng nước tương thích với vật liệu và không để dung dịch bẩn khô lại thành lớp muối mới.
Thiết kế thoát nước, tránh vùng ứ đọng
Thiết kế đường ống, phụ kiện và giá đỡ để hạn chế túi nước đọng. Nếu cần che chắn thiết bị ngoài trời, vẫn phải bảo đảm thoáng khí, thoát ẩm và có lối tiếp cận kiểm tra, vệ sinh thuận tiện.
Đối với chi tiết có khe tiếp giáp, ưu tiên kết cấu cho phép kiểm tra và thoát nước thay vì hình thành hốc kín giữ ẩm. Các thay đổi liên quan đến gối đỡ, lớp bọc, góc lắp bellows hoặc kết cấu đường ống phải được xem xét cùng yêu cầu chịu lực và giãn nở nhiệt, không tự ý thay đổi khi hệ thống đang sử dụng.
Bảo vệ bề mặt và xử lý mối hàn phù hợp
Dùng dụng cụ dành riêng cho inox để tránh nhiễm sắt từ thép carbon. Sau hàn, xử lý màu nhiệt và hoàn thiện bề mặt bằng quy trình phù hợp. Công việc tẩy oxit hoặc thụ động hóa bằng hóa chất cần người chuyên môn và biện pháp bảo hộ.
Tẩy oxit sau hàn, làm sạch cặn bẩn và thụ động hóa là các công việc khác nhau. Thụ động hóa hỗ trợ tạo điều kiện cho bề mặt chống ăn mòn, nhưng không làm đầy lại hốc rỗ và không thay thế việc loại bỏ cặn chloride. Hóa chất tẩy chuyên dụng cần được chọn và sử dụng theo quy trình có kiểm soát, bảo hộ phù hợp.
Chọn mác inox theo môi trường vận hành
Khi chọn vật liệu, cần xét chloride, nhiệt độ, pH, chất oxy hóa, áp suất, chu kỳ vệ sinh và khả năng tích cặn. 316L thường chống rỗ tốt hơn 304, nhưng môi trường khắc nghiệt có thể đòi hỏi vật liệu khác hoặc giải pháp bảo vệ bổ sung.
Vệ sinh đúng cách và thiết lập lịch kiểm tra
Sử dụng quy trình và dung dịch làm sạch tương thích inox; sau khi rửa cần kiểm soát nước đọng, đặc biệt ở kẹp đỡ và nếp gấp. Không tùy tiện dùng axit hydrochloric, chất tẩy chứa hypochlorite hoặc bàn chải thép carbon trên bề mặt inox. Với thiết bị kết nối mềm, nội dung bảo trì và vệ sinh khớp nối mềm có thể được tham khảo để tổ chức kiểm tra phù hợp từng cụm lắp đặt.
Hồ sơ vệ sinh nên ghi loại hóa chất, nồng độ sử dụng, thời gian tiếp xúc, phương pháp tráng rửa và vị trí đã kiểm tra. Tránh thay thế tùy tiện bằng dung dịch có tính tẩy mạnh: một chất làm sạch được phép dùng trên thiết bị này chưa chắc tương thích với inox ở nhiệt độ hoặc điều kiện tiếp xúc khác.
Khi inox đã xuất hiện vết rỗ, nên xử lý thế nào?
Trước khi xử lý vết nghi rỗ, cần xác nhận có mất kim loại hay chỉ có cặn bám, sau đó đánh giá mức độ hư hỏng. Không che phủ hoặc đánh bóng để giấu dấu hiệu khi chưa rõ nguyên nhân.
Trường hợp chỉ có vết bám hoặc hư hỏng bề mặt nhẹ
Nếu chỉ có cặn bám, cần loại bỏ nguồn nhiễm bẩn và theo dõi. Với khuyết tật nông, phương án xử lý phải dựa vào yêu cầu kỹ thuật của chi tiết; không tự mài sâu làm giảm chiều dày thiết kế.
Sau vệ sinh, chụp lại cùng vị trí và lưu ảnh đối chứng. Nếu vết nâu xuất hiện trở lại trong thời gian ngắn, cần kiểm tra nguồn nhiễm từ nước, bụi mài, dụng cụ hoặc điểm đọng. Không nên lặp lại việc đánh bóng nếu chưa xác định có mất kim loại hay không.
Trường hợp đã có hốc rỗ sâu hoặc suy giảm chiều dày
Đo phạm vi, độ sâu và chiều dày còn lại bằng phương pháp thích hợp. Đánh bóng hoặc thụ động hóa có thể cải thiện bề mặt, nhưng không phục hồi kim loại đã mất. Sửa chữa phải đáp ứng yêu cầu thiết kế và nghiệm thu.
Với chi tiết thành mỏng, hốc rỗ sâu hoặc vùng hư hỏng tập trung, giải pháp thay thế thường cần được cân nhắc thay vì chỉ xử lý thẩm mỹ. Quyết định sửa, thay hoặc tiếp tục vận hành phải dựa trên kết quả đo, mức chịu tải và hồ sơ kỹ thuật; không dùng mức độ sáng bóng sau vệ sinh làm tiêu chí nghiệm thu.
Trường hợp thiết bị chịu áp có nguy cơ rò rỉ
Khi nghi rò rỉ hoặc mất độ kín, phải thực hiện quy trình an toàn, cô lập và xả áp trước khi kiểm tra. Tuyệt đối không hàn vá, siết phụ kiện hoặc tác động cơ học lên vùng nghi thủng khi hệ thống còn chịu áp.
Nếu môi chất là hơi nóng, hóa chất ăn mòn hoặc chất có nguy cơ gây bỏng, việc dừng và cô lập thiết bị phải tuân theo quy trình của nhà máy. Không sử dụng thử áp tự phát hoặc tìm lỗ thủng bằng cách tăng áp khi chưa có phương án kiểm định an toàn.
Checklist phòng ngừa ăn mòn rỗ cho đội bảo trì
Bảng kiểm tra cần theo dõi môi trường, bề mặt, vị trí giữ cặn và dấu hiệu mất vật liệu. Ghi rõ vị trí, hình ảnh, tình trạng và biện pháp xử lý để so sánh giữa các lần bảo trì.
Không có một chu kỳ kiểm tra chung cho mọi hệ thống. Nơi tiếp xúc sương muối, nước nóng hoặc hóa chất cần được xếp mức ưu tiên khác với đường ống hoạt động trong điều kiện khô, ổn định. Khi phát hiện điểm nghi ngờ mới, nên rút ngắn khoảng theo dõi cho đến khi nguyên nhân và mức độ hư hỏng được làm rõ.
| Hạng mục | Dấu hiệu cần quan sát | Phương pháp kiểm tra | Hành động đề xuất |
|---|---|---|---|
| Nguồn nước, môi trường | Thay đổi nồng độ chloride, pH, nhiệt độ; hơi muối hoặc chất tẩy | Đối chiếu kết quả phân tích nước, hồ sơ vận hành và hóa chất sử dụng | Cập nhật đánh giá rủi ro theo điều kiện thực tế |
| Vùng tích cặn | Muối kết tinh, giọt nước ngưng, vệt ướt – khô lặp lại | Quan sát các điểm thấp, mặt dưới và vùng khó thoát nước | Làm sạch phù hợp, xử lý nguồn nước và cải thiện thoát ẩm |
| Mối hàn, mặt ghép | Màu nhiệt chưa xử lý, đốm tối, cặn trong khe | Quan sát sau khi vệ sinh, kiểm tra bề mặt khi đã cô lập an toàn | Xác định cơ chế và xử lý bề mặt theo quy trình kỹ thuật |
| Ống mềm, bellows | Đốm nghi rỗ tại nếp gấp, vệt ẩm hoặc dấu hiệu giảm độ kín | Kiểm tra ngoại quan và phương pháp kiểm tra phù hợp thiết kế | Đánh giá chuyên sâu hoặc thay thế nếu nghi hư hỏng xuyên thành |
| Chiều dày, độ kín | Hốc sâu, rò rỉ, số đo chênh lệch bất thường | Đo chiều dày và độ sâu vết rỗ bằng phương pháp đủ độ phân giải | Đối chiếu giới hạn thiết kế; cô lập nếu không bảo đảm an toàn |
| Hồ sơ vật liệu | Chưa rõ mác inox, lô vật tư hay điều kiện thiết kế | Đối chiếu chứng chỉ vật liệu, bản vẽ và hồ sơ thiết bị | Xác minh mác thép, cập nhật hồ sơ và điều kiện sử dụng |
Nguyên tắc xử lý nhanh tại hiện trường: vết bẩn chưa có hốc rỗ → làm sạch và tìm nguồn nhiễm; có hốc rỗ nhưng chưa có dấu hiệu rò → đo, lập hồ sơ và đánh giá kỹ thuật; nghi mất độ kín hoặc rò rỉ → ưu tiên cô lập an toàn và chuyển bộ phận phụ trách thiết bị chịu áp xử lý. Đây là quy trình sàng lọc, không thay thế đánh giá khả năng tiếp tục vận hành.
Câu hỏi thường gặp về ăn mòn rỗ inox
Những câu hỏi dưới đây làm rõ các hiểu nhầm thường gặp khi lựa chọn, vận hành và kiểm tra thiết bị inox trong môi trường chứa chloride.
Chloride có làm tất cả các loại inox bị rỗ không?
Không. Nguy cơ phụ thuộc mác inox, chloride, nhiệt độ, pH, trạng thái bề mặt và điều kiện vận hành. Không nên xem bất kỳ mác thép nào là tuyệt đối miễn nhiễm khi chưa đánh giá theo môi trường thực tế.
Inox 316L có bị ăn mòn rỗ do chloride không?
Có thể. Molybdenum giúp 316L chống rỗ tốt hơn 304 trong nhiều môi trường, nhưng muối tích tụ, nhiệt độ cao hoặc điều kiện bất lợi vẫn gây ăn mòn cục bộ. Chọn 316L không thay thế bảo trì.
Vết gỉ nâu trên inox có phải ăn mòn rỗ?
Không nhất thiết. Vết nâu có thể do cặn, hạt sắt bám hoặc sản phẩm ăn mòn. Cần làm sạch phù hợp và kiểm tra nền inox có hốc rỗ hay tổn thất vật liệu thực sự hay không.
Vết rỗ nhỏ có gây thủng ống inox không?
Có. Vết rỗ phát triển theo chiều sâu tại một điểm và có thể xuyên thủng ống dù xung quanh còn sáng bóng. Cần đánh giá chiều dày còn lại và điều kiện chịu tải.
Ăn mòn rỗ và ăn mòn kẽ hở khác nhau thế nào?
Ăn mòn rỗ hình thành hốc cục bộ trên bề mặt, còn ăn mòn kẽ hở thường xuất hiện dưới gioăng, mặt ghép hoặc cặn bám kín. Cùng liên quan chloride nhưng điều kiện khởi phát và cách phòng ngừa có khác biệt.
Làm sạch bề mặt có loại bỏ hoàn toàn vết rỗ không?
Không. Vệ sinh loại bỏ cặn và hỗ trợ kiểm tra, nhưng không tái tạo phần kim loại đã mất. Nếu hốc rỗ ảnh hưởng chiều dày hoặc độ kín, phải đánh giá trước khi quyết định sửa chữa.
Có nên tiếp tục sử dụng ống inox đã xuất hiện lỗ rỗ?
Không thể quyết định chỉ từ ảnh. Với ống chịu áp, cần kiểm tra chiều dày còn lại, hư hỏng, tải trọng và yêu cầu thiết kế. Nếu nghi rò rỉ, ưu tiên cô lập hệ thống và đánh giá an toàn.
Kết luận
Ăn mòn rỗ do chloride trên inox nguy hiểm vì hư hỏng có thể tập trung tại một điểm nhỏ, trong khi phần lớn bề mặt vẫn nguyên vẹn. Ba việc cần ưu tiên là nhận biết đúng dấu hiệu, đánh giá phần kim loại đã mất và loại bỏ điều kiện khiến chloride tích tụ. Phòng ngừa hiệu quả cần đồng thời xét mác vật liệu, mối hàn, vệ sinh và khả năng thoát nước của thiết bị.
Với đường ống, ống mềm inox và khớp giãn nở kim loại, chúng tôi tại DangKhoaFlex tiếp nhận thông tin về môi chất, nhiệt độ, áp suất và vị trí lắp để tư vấn phương án thiết bị phù hợp. Nếu nghi hư hỏng, cần đánh giá an toàn trước khi sửa hoặc thay.


